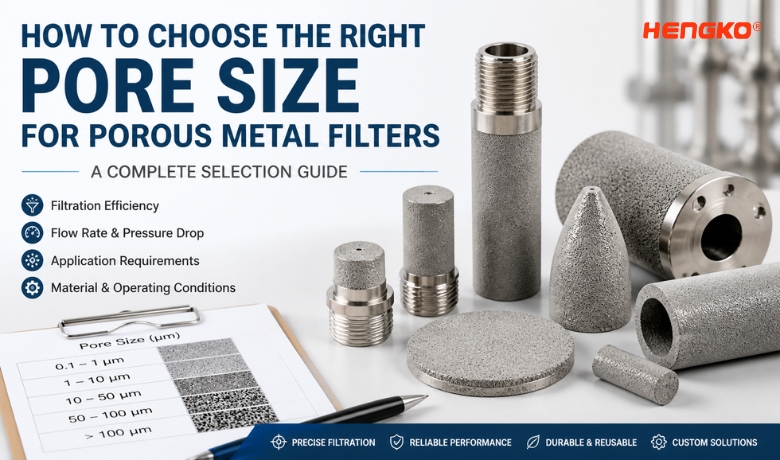
ການເລືອກຂະໜາດຮູຂຸມຂົນທີ່ເໝາະສົມສຳລັບຕົວກອງໂລຫະທີ່ມີຮູຂຸມຂົນບໍ່ແມ່ນກ່ຽວກັບການເລືອກລະດັບໄມຄຣອນທີ່ນ້ອຍທີ່ສຸດ.
—ມັນກ່ຽວກັບການຊອກຫາຄວາມສົມດຸນທີ່ດີທີ່ສຸດລະຫວ່າງປະສິດທິພາບຂອງການກັ່ນຕອງ, ປະສິດທິພາບການໄຫຼ, ແລະ ຄວາມໜ້າເຊື່ອຖືຂອງລະບົບ.
ໃນການນຳໃຊ້ວິສະວະກຳພາກປະຕິບັດຕົວຈິງ, ການເລືອກຂະໜາດຮູຂຸມຂົນມັກຈະປະຕິບັດຕາມຫຼັກການສຳຄັນສາມຢ່າງຄື:
1. ຈັບຄູ່ຂະໜາດຮູຂຸມຂົນກັບການແຈກຢາຍຂະໜາດອະນຸພາກເປົ້າໝາຍ, ບໍ່ພຽງແຕ່ຄ່າໄມຄຣອນດຽວເທົ່ານັ້ນ
2. ດຸ່ນດ່ຽງຄວາມແມ່ນຍໍາຂອງການກັ່ນຕອງດ້ວຍອັດຕາການໄຫຼ ແລະ ການຫຼຸດລົງຂອງຄວາມດັນ, ເພື່ອຫຼີກລ່ຽງຄວາມບໍ່ມີປະສິດທິພາບຂອງລະບົບ
3. ພິຈາລະນາເງື່ອນໄຂການດຳເນີນງານ ແລະ ຄວາມຕ້ອງການດ້ານການບຳລຸງຮັກສາ, ເຊັ່ນ: ຄວາມສ່ຽງຕໍ່ການອຸດຕັນ, ຄວາມສາມາດໃນການທຳຄວາມສະອາດ, ແລະ ອາຍຸການໃຊ້ງານ
ປັດໄຈເຫຼົ່ານີ້ຕ້ອງໄດ້ຮັບການປະເມີນຮ່ວມກັນ.
ຂະໜາດຮູຂຸມຂົນທີ່ລະອຽດເກີນໄປອາດຈະຊ່ວຍປັບປຸງການຮັກສາອະນຸພາກ, ແຕ່ມັກຈະເຮັດໃຫ້ຄວາມກົດດັນຫຼຸດລົງສູງຂຶ້ນ, ການອຸດຕັນໄວຂຶ້ນ, ແລະ ຄ່າໃຊ້ຈ່າຍໃນການດຳເນີນງານເພີ່ມຂຶ້ນ.
ອີງຕາມປະສົບການຂອງພວກເຮົາທີ່ສະໜັບສະໜູນການນຳໃຊ້ໃນການຜະລິດເຄິ່ງຕົວນຳ, ລະບົບອາຍແກັສທີ່ມີຄວາມບໍລິສຸດສູງ, ແລະ ການປຸງແຕ່ງຢາ, ການເລືອກຂະໜາດຮູຂຸມຂົນທີ່ບໍ່ຖືກຕ້ອງແມ່ນໜຶ່ງໃນສາເຫດທົ່ວໄປທີ່ສຸດຂອງປະສິດທິພາບການກັ່ນຕອງທີ່ບໍ່ໝັ້ນຄົງ ແລະ ການບຳລຸງຮັກສາລະບົບເລື້ອຍໆ.
ໃນຄູ່ມືນີ້, ພວກເຮົາຈະອະທິບາຍວິທີການເລືອກຂະໜາດຮູຂຸມຂົນສຳລັບຕົວກອງໂລຫະທີ່ມີຮູຂຸມຂົນແບບເທື່ອລະຂັ້ນຕອນ — ເຊິ່ງກວມເອົາຫຼັກການດ້ານວິຊາການ, ການພິຈາລະນາໃນໂລກຕົວຈິງ, ແລະຍຸດທະສາດການຄັດເລືອກທີ່ໃຊ້ໄດ້ຈິງເພື່ອຊ່ວຍໃຫ້ທ່ານບັນລຸທັງປະສິດທິພາບ ແລະ ຄວາມໜ້າເຊື່ອຖື.
ເປັນຫຍັງຂະໜາດຂອງຮູຂຸມຂົນຈຶ່ງມີຄວາມສຳຄັນໃນຕົວກອງໂລຫະທີ່ມີຮູຂຸມຂົນ
ຂະໜາດຂອງຮູຂຸມຂົນແມ່ນຕົວກຳນົດຂອງຕົວກອງໂລຫະທີ່ມີຮູຂຸມຂົນ ເພາະມັນຄວບຄຸມໂດຍກົງວ່າອະນຸພາກໃດສາມາດຮັກສາໄວ້ໄດ້ ແລະ ນ້ຳໄຫຼຜ່ານໂຄງສ້າງແນວໃດ. ໃນວັດສະດຸທີ່ມີຮູຂຸມຂົນທີ່ຖືກເຜົາໄໝ້, ເຄືອຂ່າຍຮູຂຸມຂົນທີ່ເຊື່ອມຕໍ່ກັນເຮັດໜ້າທີ່ເປັນເສັ້ນທາງການກັ່ນຕອງສາມມິຕິ, ບ່ອນທີ່ທັງການດັກຈັບອະນຸພາກ ແລະ ຄວາມຕ້ານທານການໄຫຼແມ່ນຖືກກຳນົດໂດຍຂະໜາດ ແລະ ການແຈກຢາຍຂອງຮູຂຸມຂົນເຫຼົ່ານີ້.
ຈາກທັດສະນະດ້ານໜ້າທີ່, ຂະໜາດຂອງຮູຂຸມຂົນມີອິດທິພົນຕໍ່ສາມລັກສະນະທີ່ສຳຄັນຂອງປະສິດທິພາບການກັ່ນຕອງ:
1. ປະສິດທິພາບຂອງການກັ່ນຕອງ
ນ້ອຍກວ່າຂະໜາດຮູຂຸມຂົນໂດຍທົ່ວໄປແລ້ວສາມາດຮັກສາອະນຸພາກໄດ້ສູງຂຶ້ນ, ເຮັດໃຫ້ສາມາດກຳຈັດສິ່ງປົນເປື້ອນລະອຽດໄດ້.
ເຖິງຢ່າງໃດກໍ່ຕາມ, ການກັ່ນຕອງບໍ່ແມ່ນພຽງແຕ່ກົນໄກ "ຜ່ານ ຫຼື ບລັອກ" - ລະບົບຕົວຈິງຈັດການກັບການແຈກຢາຍຂະໜາດຂອງອະນຸພາກ, ຊຶ່ງໝາຍຄວາມວ່າຕ້ອງເລືອກຂະໜາດຮູຂຸມຂົນເພື່ອໃຫ້ບັນລຸປະສິດທິພາບການຮັກສາທີ່ຕ້ອງການໃນທົ່ວຂະໜາດຂອງອະນຸພາກຕ່າງໆ.
2. ການຫຼຸດລົງຂອງຄວາມກົດດັນ ແລະ ອັດຕາການໄຫຼ
ເມື່ອຂະໜາດຂອງຮູຂຸມຂົນຫຼຸດລົງ, ຄວາມຕ້ານທານການໄຫຼຈະເພີ່ມຂຶ້ນ. ສິ່ງນີ້ນຳໄປສູ່ການຫຼຸດລົງຂອງຄວາມດັນທີ່ສູງຂຶ້ນໃນທົ່ວຕົວກອງ, ເຊິ່ງສາມາດຫຼຸດຜ່ອນປະສິດທິພາບຂອງລະບົບ ຫຼື ຕ້ອງການພະລັງງານຫຼາຍຂຶ້ນເພື່ອຮັກສາອັດຕາການໄຫຼເທົ່າเดิม. ໃນລະບົບອາຍແກັສ, ໂດຍສະເພາະການນຳໃຊ້ທີ່ມີຄວາມບໍລິສຸດສູງ ຫຼື ຄວາມດັນຕ່ຳ, ຜົນກະທົບນີ້ຈະຍິ່ງມີຄວາມສຳຄັນຫຼາຍຂຶ້ນ.
3. ອາຍຸການໃຊ້ງານ ແລະ ພຶດຕິກຳການອຸດຕັນ
ຮູຂຸມຂົນທີ່ລະອຽດກວ່າມັກຈະມີການອຸດຕັນໄດ້ງ່າຍ, ໂດຍສະເພາະໃນການນຳໃຊ້ທີ່ມີອະນຸພາກຫຼາຍ ຫຼື ມີສິ່ງປົນເປື້ອນທີ່ໜຽວ.
ສິ່ງນີ້ສາມາດຫຼຸດອາຍຸການໃຊ້ງານຂອງຕົວກອງ ແລະ ເພີ່ມຄວາມຖີ່ໃນການບຳລຸງຮັກສາ. ໃນທາງກົງກັນຂ້າມ, ຂະໜາດຮູຂຸມຂົນທີ່ໃຫຍ່ກວ່າເລັກນ້ອຍມັກຈະໃຫ້ປະສິດທິພາບທີ່ໝັ້ນຄົງກວ່າໃນໄລຍະຍາວເມື່ອລວມກັບການອອກແບບລະບົບທີ່ເໝາະສົມ.
ໃນປະສົບການຂອງພວກເຮົາໃນການເຮັດວຽກກັບຕົວກອງໂລຫະທີ່ຖືກ sintered ໃນສະພາບແວດລ້ອມທີ່ຕ້ອງການຄວາມຕ້ອງການສູງ ເຊັ່ນ: ການສົ່ງອາຍແກັສ semiconductor ແລະ ການປຸງແຕ່ງຢາ, ລະບົບທີ່ໜ້າເຊື່ອຖືທີ່ສຸດບໍ່ແມ່ນລະບົບທີ່ມີຂະໜາດຮູຂຸມຂົນທີ່ດີທີ່ສຸດ, ແຕ່ແມ່ນລະບົບທີ່ມີໂຄງສ້າງຮູຂຸມຂົນທີ່ສົມດຸນ ແລະ ສອດຄ່ອງກັບເງື່ອນໄຂຂອງຂະບວນການ ແລະ ເປົ້າໝາຍການດຳເນີນງານ.
ການເຂົ້າໃຈຄວາມສຳພັນເຫຼົ່ານີ້ແມ່ນພື້ນຖານຂອງການເລືອກຂະໜາດຮູຂຸມຂົນທີ່ເໝາະສົມ. ໃນພາກຕໍ່ໄປ, ພວກເຮົາຈະຊີ້ແຈງແນວຄວາມຄິດທີ່ເຂົ້າໃຈຜິດທົ່ວໄປ - ການຈັດອັນດັບໄມຄຣອນທຽບກັບປະສິດທິພາບການກັ່ນຕອງຕົວຈິງ - ເຊິ່ງເປັນສິ່ງຈຳເປັນສຳລັບການຕັດສິນໃຈທີ່ມີຂໍ້ມູນຄົບຖ້ວນ.
ເຂົ້າໃຈການຈັດອັນດັບໄມຄຣອນທຽບກັບການກັ່ນຕອງຢ່າງແທ້ຈິງ
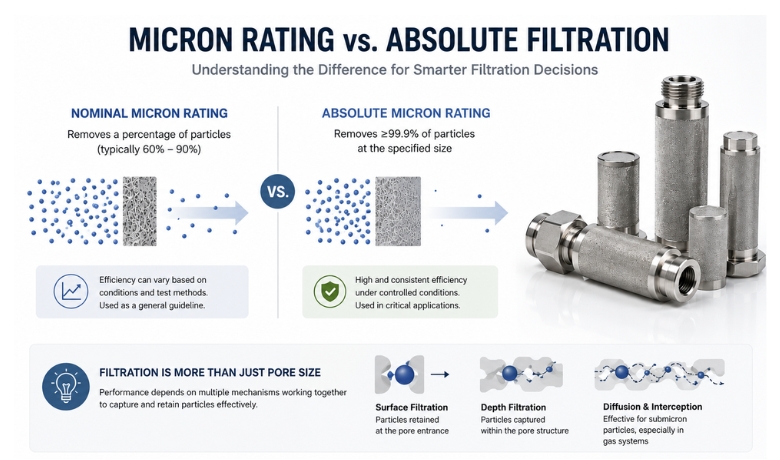
ໜຶ່ງໃນແຫຼ່ງທີ່ມາຂອງຄວາມສັບສົນທີ່ພົບເລື້ອຍທີ່ສຸດໃນການອອກແບບລະບົບການກັ່ນຕອງແມ່ນຄວາມແຕກຕ່າງລະຫວ່າງການໃຫ້ຄະແນນໄມຄຣອນ ແລະ ປະສິດທິພາບການກັ່ນຕອງຕົວຈິງ.
ໃນຂະນະທີ່ຕົວກອງຫຼາຍຕົວຖືກຕິດສະຫຼາກດ້ວຍຄ່າໄມຄຣອນສະເພາະ, ຕົວເລກນີ້ຢ່າງດຽວບໍ່ໄດ້ອະທິບາຍຢ່າງເຕັມສ່ວນວ່າຕົວກອງກຳຈັດອະນຸພາກໄດ້ຢ່າງມີປະສິດທິພາບແນວໃດ.
ໂດຍທົ່ວໄປ, ການຈັດອັນດັບໄມຄຣອນແບ່ງອອກເປັນສອງປະເພດຄື:
1. ການຈັດອັນດັບໄມຄຣອນທີ່ກຳນົດໄວ້
ການຈັດອັນດັບທີ່ລະບຸໄວ້ຊີ້ບອກວ່າຕົວກອງສາມາດກຳຈັດອະນຸພາກໃນຂະໜາດທີ່ກຳນົດໄວ້ໄດ້ໃນອັດຕາສ່ວນທີ່ແນ່ນອນ - ໂດຍປົກກະຕິປະມານ 60% ຫາ 90%.
ເຖິງຢ່າງໃດກໍ່ຕາມ, ປະສິດທິພາບນີ້ອາດແຕກຕ່າງກັນໄປຕາມເງື່ອນໄຂການປະຕິບັດງານ, ລັກສະນະຂອງອະນຸພາກ, ແລະ ວິທີການທົດສອບ. ດັ່ງນັ້ນ, ການໃຫ້ຄະແນນທີ່ລະບຸໄວ້ມັກຖືກນຳໃຊ້ເປັນແນວທາງທົ່ວໄປແທນທີ່ຈະເປັນການຮັບປະກັນປະສິດທິພາບທີ່ແນ່ນອນ.
2. ການຈັດອັນດັບໄມຄຣອນຢ່າງແທ້ຈິງ
ການຈັດອັນດັບຢ່າງແທ້ຈິງໝາຍເຖິງລະດັບການຮັກສາອະນຸພາກທີ່ສູງຂຶ້ນ ແລະ ສະໝໍ່າສະເໝີກວ່າ - ມັກຈະຖືກນິຍາມວ່າ ≥99.9% ປະສິດທິພາບການກຳຈັດສຳລັບອະນຸພາກທີ່ມີຂະໜາດທີ່ກຳນົດໄວ້ພາຍໃຕ້ເງື່ອນໄຂທີ່ຄວບຄຸມ. ຕົວກອງການຈັດອັນດັບຢ່າງແທ້ຈິງໂດຍທົ່ວໄປແລ້ວແມ່ນຕ້ອງການໃນການນຳໃຊ້ທີ່ສຳຄັນເຊັ່ນ: ການຜະລິດເຄິ່ງຕົວນຳ, ການປຸງແຕ່ງຢາ, ແລະ ລະບົບອາຍແກັສທີ່ມີຄວາມບໍລິສຸດສູງ, ບ່ອນທີ່ການປົນເປື້ອນຮ່ອງຮອຍສາມາດນຳໄປສູ່ຄວາມລົ້ມເຫຼວຂອງລະບົບໄດ້.
ເຖິງຢ່າງໃດກໍ່ຕາມ, ເຖິງແມ່ນວ່າການກັ່ນຕອງ "ຢ່າງແທ້ຈິງ" ກໍ່ບໍ່ໄດ້ຖືກກຳນົດໂດຍຂະໜາດຂອງຮູຂຸມຂົນພຽງຢ່າງດຽວ. ປະສິດທິພາບຂອງການກັ່ນຕອງແມ່ນໄດ້ຮັບອິດທິພົນຈາກກົນໄກຫຼາຍຢ່າງ, ລວມທັງ:
- ການກັ່ນຕອງພື້ນຜິວ (ອະນຸພາກທີ່ຄ້າງຢູ່ທີ່ທາງເຂົ້າຮູຂຸມຂົນ)
- ການກັ່ນຕອງຄວາມເລິກ (ອະນຸພາກທີ່ຖືກຈັບພາຍໃນໂຄງສ້າງຮູຂຸມຂົນ)
- ຜົນກະທົບການແຜ່ກະຈາຍ ແລະ ການສະກັດກັ້ນ, ໂດຍສະເພາະສຳລັບອະນຸພາກ submicron ໃນລະບົບອາຍແກັສ
ໃນຕົວກອງໂລຫະທີ່ມີຮູພຸນທີ່ຖືກ sintered, ໂຄງສ້າງຮູພຸນທີ່ເປັນເອກະພາບ ແລະ ເຊື່ອມຕໍ່ກັນເຮັດໃຫ້ກົນໄກເຫຼົ່ານີ້ສາມາດປະສົມປະສານກັນໄດ້, ເຊິ່ງໃຫ້ປະສິດທິພາບການກັ່ນຕອງທີ່ໝັ້ນຄົງ ແລະ ຄາດເດົາໄດ້ຫຼາຍກວ່າເມື່ອທຽບກັບຕົວກອງທີ່ອີງໃສ່ເສັ້ນໄຍ ຫຼື ຕົວກອງທີ່ບໍ່ສະໝໍ່າສະເໝີຫຼາຍຊະນິດ.
ຈາກທັດສະນະດ້ານວິສະວະກຳ, ການອີງໃສ່ລະດັບໄມຄຣອນຢ່າງດຽວ — ໂດຍບໍ່ເຂົ້າໃຈເຖິງປະສິດທິພາບການຮັກສາ ແລະ ເງື່ອນໄຂການທົດສອບພື້ນຖານ — ສາມາດນໍາໄປສູ່ການເລືອກຕົວກອງທີ່ບໍ່ຖືກຕ້ອງ.
ນີ້ແມ່ນສິ່ງສຳຄັນໂດຍສະເພາະໃນການນຳໃຊ້ທີ່ຕ້ອງການປະສິດທິພາບທີ່ສອດຄ່ອງ, ຄວາມສາມາດໃນການເຮັດຊ້ຳຄືນ ແລະ ການຄວບຄຸມການປົນເປື້ອນ.
ໃນພາກຕໍ່ໄປ, ພວກເຮົາຈະແຍກປັດໄຈສຳຄັນທີ່ວິສະວະກອນຄວນປະເມີນເມື່ອເລືອກຂະໜາດຂອງຮູຂຸມຂົນ, ໂດຍແປແນວຄວາມຄິດເຫຼົ່ານີ້ໄປສູ່ຂັ້ນຕອນການຕັດສິນໃຈທີ່ເປັນປະໂຫຍດ.
6 ປັດໄຈຫຼັກທີ່ຄວນພິຈາລະນາເມື່ອເລືອກຂະໜາດຮູຂຸມຂົນ
ການເລືອກຂະໜາດຮູຂຸມຂົນທີ່ເໝາະສົມບໍ່ແມ່ນການຕັດສິນໃຈທີ່ຂຶ້ນກັບຕົວແປດຽວ - ມັນຮຽກຮ້ອງໃຫ້ມີການປະເມີນວ່າລັກສະນະຂອງອະນຸພາກ, ເງື່ອນໄຂຂອງຂະບວນການ, ແລະຄວາມຕ້ອງການຂອງລະບົບພົວພັນກັນແນວໃດ. ໃນການນຳໃຊ້ໃນໂລກຕົວຈິງ, ວິສະວະກອນມັກຈະພິຈາລະນາປັດໄຈສຳຄັນຕໍ່ໄປນີ້:
1. ການແຈກຢາຍຂະໜາດຂອງອະນຸພາກ (ບໍ່ພຽງແຕ່ຄ່າດຽວ)
ໜຶ່ງໃນຄວາມຜິດພາດທີ່ພົບເລື້ອຍທີ່ສຸດແມ່ນການເລືອກຂະໜາດຮູຂຸມຂົນໂດຍອີງໃສ່ “ຂະໜາດອະນຸພາກເປົ້າໝາຍ” ອັນດຽວ. ໃນຄວາມເປັນຈິງແລ້ວ, ຂະບວນການສ່ວນໃຫຍ່ກ່ຽວຂ້ອງກັບຂະໜາດຂອງອະນຸພາກທີ່ຫຼາກຫຼາຍ, ບໍ່ແມ່ນຄ່າທີ່ເປັນເອກະພາບ.
ເປັນຄຳແນະນຳທົ່ວໄປ:
*ເພື່ອໃຫ້ໄດ້ການກັ່ນຕອງທີ່ມີປະສິດທິພາບ, ຂະໜາດຮູຂຸມຂົນມັກຈະຖືກເລືອກຢູ່ທີ່1/3 ຫາ 1/5 ຂອງຂະໜາດອະນຸພາກເປົ້າໝາຍ, ຂຶ້ນກັບປະສິດທິພາບການຮັກສາທີ່ຕ້ອງການ.
ເຖິງຢ່າງໃດກໍ່ຕາມ, ກົດລະບຽບນີ້ຕ້ອງໄດ້ຮັບການປັບປຸງໂດຍອີງໃສ່ຮູບຮ່າງຂອງອະນຸພາກ, ຄວາມສາມາດໃນການປ່ຽນຮູບ, ແລະ ພຶດຕິກຳການລວມຕົວ.
ຕົວຢ່າງ, ອະນຸພາກທີ່ອ່ອນ ຫຼື ບໍ່ສະໝໍ່າສະເໝີອາດຈະຜ່ານຮູຂຸມຂົນທີ່ນ້ອຍກວ່າຂະໜາດທີ່ລະບຸໄວ້.
2. ປະເພດຂອງແຫຼວ: ລະບົບອາຍແກັສ ທຽບກັບ ລະບົບຂອງແຫຼວ
ພຶດຕິກຳຂອງອະນຸພາກ ແລະ ລັກສະນະການໄຫຼແຕກຕ່າງກັນຢ່າງຫຼວງຫຼາຍລະຫວ່າງການກັ່ນຕອງອາຍແກັສ ແລະ ຂອງແຫຼວ.
ຄວາມໜືດຕ່ຳ ແລະ ການແຜ່ກະຈາຍທີ່ສູງຂຶ້ນໝາຍຄວາມວ່າອະນຸພາກຊັບໄມຄຣອນສາມາດໄດ້ຮັບອິດທິພົນຈາກຜົນກະທົບຂອງການແຜ່ກະຈາຍ ແລະ ການສະກັດກັ້ນ.
ສິ່ງນີ້ມັກຈະຮຽກຮ້ອງໃຫ້ມີຂະໜາດຮູຂຸມຂົນທີ່ລະອຽດກວ່າ, ໂດຍສະເພາະໃນລະບົບອາຍແກັສທີ່ມີຄວາມບໍລິສຸດສູງ.
* ການກັ່ນຕອງຂອງແຫຼວ:
ຄວາມໜືດສູງເຮັດໃຫ້ເສັ້ນທາງການໄຫຼມີຄວາມໝັ້ນຄົງຫຼາຍຂຶ້ນ, ແຕ່ຍັງມີຄວາມຕ້ານທານທີ່ສູງຂຶ້ນ.
ໃນລະບົບເຫຼົ່ານີ້, ຂະໜາດຂອງຮູຂຸມຂົນທີ່ລະອຽດເກີນໄປສາມາດສົ່ງຜົນໃຫ້ຄວາມກົດດັນຫຼຸດລົງຫຼາຍເກີນໄປໄດ້ຢ່າງໄວວາ.
ການເລືອກຂະໜາດຮູຂຸມຂົນໂດຍບໍ່ຄຳນຶງເຖິງຕົວກາງຂອງແຫຼວສາມາດນຳໄປສູ່ການເຮັດວຽກທີ່ບໍ່ດີ ຫຼື ການໂຫຼດລະບົບທີ່ບໍ່ຈຳເປັນ.
3. ຂໍ້ຈຳກັດກ່ຽວກັບອັດຕາການໄຫຼ ແລະ ການຫຼຸດລົງຂອງຄວາມກົດດັນ
ມັນມີການແລກປ່ຽນລະຫວ່າງຄວາມແມ່ນຍໍາຂອງການກັ່ນຕອງ ແລະ ປະສິດທິພາບຂອງການໄຫຼຢູ່ສະເໝີ.
*ຮູຂຸມຂົນນ້ອຍລົງ → ຄວາມຕ້ານທານສູງຂຶ້ນ → ຄວາມກົດດັນຫຼຸດລົງເພີ່ມຂຶ້ນ
*ຮູຂຸມຂົນໃຫຍ່ຂຶ້ນ → ຄວາມຕ້ານທານຕ່ຳລົງ → ຄວາມສາມາດໃນການໄຫຼສູງຂຶ້ນ
ໃນລະບົບອຸດສາຫະກໍາຈໍານວນຫຼາຍ, ຂໍ້ຈຳກັດຂອງການຫຼຸດລົງຂອງຄວາມດັນແມ່ນມີຄວາມສໍາຄັນເທົ່າກັບປະສິດທິພາບຂອງການກັ່ນຕອງ, ໂດຍສະເພາະໃນຂະບວນການຕໍ່ເນື່ອງ ຫຼື ການດໍາເນີນງານທີ່ມີຄວາມອ່ອນໄຫວຕໍ່ພະລັງງານ.
ຈາກທັດສະນະດ້ານວິສະວະກຳ, ມັນມັກຈະມີປະສິດທິພາບຫຼາຍກວ່າທີ່ຈະເພີ່ມປະສິດທິພາບຂະໜາດຂອງຮູຂຸມຂົນຮ່ວມກັບຮູບຊົງເລຂາຄະນິດຂອງຕົວກອງ
(ພື້ນທີ່ໜ້າດິນ, ຄວາມໜາ, ໂຄງສ້າງ)ແທນທີ່ຈະອີງໃສ່ພຽງແຕ່ຮູຂຸມຂົນທີ່ລະອຽດກວ່າ.
4. ເງື່ອນໄຂການໃຊ້ງານ (ອຸນຫະພູມ, ຄວາມດັນ, ການກັດກ່ອນ)
ການເລືອກຂະໜາດຂອງຮູຂຸມຂົນຄວນຄຳນຶງເຖິງສະພາບແວດລ້ອມທີ່ຕົວກອງເຮັດວຽກ.
- ອຸນຫະພູມສູງອາດຈະສົ່ງຜົນກະທົບຕໍ່ຄຸນສົມບັດຂອງນ້ຳ ແລະ ພຶດຕິກຳການໄຫຼຂອງນ້ຳ
- ສູງ- ລະບົບຄວາມດັນຕ້ອງການໂຄງສ້າງຮູຂຸມຂົນທີ່ໝັ້ນຄົງທາງກົນຈັກ
- ສື່ການກັດກ່ອນຕ້ອງການຄວາມເຂົ້າກັນໄດ້ຂອງວັດສະດຸ (ເຊັ່ນ: ເຫຼັກສະແຕນເລດ 316L, ທາດໄທທານຽມ)
ໃນສະພາບແວດລ້ອມທີ່ຮຸນແຮງ, ຕົວກອງໂລຫະທີ່ຖືກ sintered ສະເໜີໃຫ້ຂໍ້ໄດ້ປຽບທີ່ສຳຄັນເນື່ອງຈາກຄວາມສົມບູນຂອງໂຄງສ້າງ ແລະ ຄວາມຕ້ານທານຕໍ່ຄວາມກົດດັນທາງຄວາມຮ້ອນ ແລະ ສານເຄມີ.
5. ຄວາມສ່ຽງຕໍ່ການອຸດຕັນ, ຄວາມສາມາດໃນການທຳຄວາມສະອາດ, ແລະ ອາຍຸການໃຊ້ງານ
ໃນຂະນະທີ່ຂະໜາດຮູຂຸມຂົນທີ່ລະອຽດກວ່າຊ່ວຍປັບປຸງຄວາມແມ່ນຍໍາຂອງການກັ່ນຕອງ, ແຕ່ພວກມັນຍັງເພີ່ມຄວາມສ່ຽງຂອງການອຸດຕັນ - ໂດຍສະເພາະໃນລະບົບທີ່ມີການໂຫຼດອະນຸພາກສູງ.
ການພິຈາລະນາຫຼັກໆລວມມີ:
- ຄວາມເຂັ້ມຂຸ້ນຂອງສານປົນເປື້ອນທີ່ຄາດໄວ້
- ບໍ່ວ່າຕົວກອງສາມາດຖືກລ້າງກັບຄືນ ຫຼື ທຳຄວາມສະອາດດ້ວຍ ultrasonic ໄດ້
- ໄລຍະເວລາການບຳລຸງຮັກສາທີ່ຕ້ອງການ
ໃນຫຼາຍໆກໍລະນີ, ການເລືອກຂະໜາດຮູຂຸມຂົນທີ່ໃຫຍ່ກວ່າເລັກນ້ອຍ
— ປະສົມປະສານກັບການອອກແບບລະບົບທີ່ເໝາະສົມ
—ສາມາດຍືດອາຍຸການໃຊ້ງານໄດ້ຢ່າງຫຼວງຫຼາຍ ແລະ ຫຼຸດຜ່ອນຄ່າໃຊ້ຈ່າຍໃນການດຳເນີນງານທັງໝົດ.
6. ຂໍ້ກຳນົດສະເພາະຂອງແອັບພລິເຄຊັນ
ອຸດສາຫະກຳທີ່ແຕກຕ່າງກັນກຳນົດບູລິມະສິດການກັ່ນຕອງທີ່ແຕກຕ່າງກັນ:
- ເຄິ່ງຕົວນຳ / ສູງ– ລະບົບອາຍແກັສທີ່ບໍລິສຸດ → ການກັ່ນຕອງລະອຽດພິເສດ, ການຄວບຄຸມການປົນເປື້ອນ
- ຢາ / ເຕັກໂນໂລຊີຊີວະພາບ → ຄວາມປອດເຊື້ອ, ຄວາມສອດຄ່ອງ, ຂໍ້ກຳນົດການກວດສອບຄວາມຖືກຕ້ອງ
- ຂະບວນການອຸດສາຫະກໍາ → ຄວາມທົນທານ, ລາຄາ- ປະສິດທິພາບ, ຄວາມສະດວກໃນການບຳລຸງຮັກສາ
ນີ້ແມ່ນເຫດຜົນທີ່ການເລືອກຂະໜາດຮູຂຸມຂົນບໍ່ສາມາດມາດຕະຖານໄດ້ໃນທົ່ວແອັບພລິເຄຊັນ - ມັນຕ້ອງສອດຄ່ອງກັບເປົ້າໝາຍຂອງຂະບວນການສະເພາະ.
| ປັດໄຈຫຼັກ | ສິ່ງທີ່ຄວນພິຈາລະນາ | ຜົນກະທົບຫຼັກຕໍ່ການເລືອກຂະໜາດຮູຂຸມຂົນ |
|---|---|---|
| 1. ການແຈກຢາຍຂະໜາດຂອງອະນຸພາກ | ຂະໜາດຂອງອະນຸພາກຕົວຈິງ, ຮູບຮ່າງຂອງອະນຸພາກ, ການລວມຕົວ, ຄວາມສາມາດໃນການປ່ຽນຮູບໄດ້ | ຂະໜາດຂອງຮູຂຸມຂົນມັກຈະຖືກເລືອກຢູ່ທີ່1/3–1/5ຂອງຂະໜາດອະນຸພາກເປົ້າໝາຍສຳລັບການຮັກສາທີ່ມີປະສິດທິພາບ |
| 2. ປະເພດຂອງແຫຼວ (ອາຍແກັສ ທຽບກັບ ຂອງແຫຼວ) | ຜົນກະທົບຂອງການແຜ່ກະຈາຍຂອງອາຍແກັສ, ຄວາມໜືດຂອງແຫຼວ, ພຶດຕິກຳການໄຫຼ | ລະບົບອາຍແກັສມັກຈະຕ້ອງການຮູຂຸມຂົນທີ່ລະອຽດກວ່າ; ລະບົບຂອງແຫຼວຕ້ອງດຸ່ນດ່ຽງຄວາມຕ້ານທານການໄຫຼ |
| 3. ອັດຕາການໄຫຼ ແລະ ການຫຼຸດລົງຂອງຄວາມກົດດັນ | ຄວາມສາມາດໃນການໄຫຼທີ່ຕ້ອງການ ແລະ ການຫຼຸດລົງຂອງຄວາມດັນທີ່ອະນຸຍາດ | ຮູຂຸມຂົນທີ່ນ້ອຍລົງຊ່ວຍປັບປຸງການກັ່ນຕອງແຕ່ເພີ່ມຄວາມຕ້ານທານແລະການໃຊ້ພະລັງງານ |
| 4. ເງື່ອນໄຂການດຳເນີນງານ | ອຸນຫະພູມ, ຄວາມກົດດັນ, ຄວາມເຂົ້າກັນໄດ້ຂອງສື່ທີ່ກັດກ່ອນ | ເງື່ອນໄຂທີ່ຮຸນແຮງຮຽກຮ້ອງໃຫ້ມີໂຄງສ້າງຮູຂຸມຂົນທີ່ໝັ້ນຄົງ ແລະ ວັດສະດຸທີ່ທົນທານຕໍ່ການກັດກ່ອນ |
| 5. ການອຸດຕັນ ແລະ ອາຍຸການໃຊ້ງານ | ການໂຫຼດສິ່ງປົນເປື້ອນ, ຄວາມສາມາດໃນການທຳຄວາມສະອາດ, ໄລຍະເວລາການບຳລຸງຮັກສາ | ຮູຂຸມຂົນທີ່ໃຫຍ່ກວ່າເລັກນ້ອຍອາດຈະຊ່ວຍປັບປຸງອາຍຸການໃຊ້ງານ ແລະ ຫຼຸດຜ່ອນຄ່າໃຊ້ຈ່າຍໃນການບຳລຸງຮັກສາ |
| 6. ຂໍ້ກຳນົດການສະໝັກ | ບຸລິມະສິດການກັ່ນຕອງສະເພາະອຸດສາຫະກຳ | ລະບົບເຄິ່ງຕົວນຳ, ຢາ ແລະ ອຸດສາຫະກຳ ລ້ວນແຕ່ຕ້ອງການຍຸດທະສາດຂະໜາດຮູຂຸມຂົນທີ່ແຕກຕ່າງກັນ |
ຂະໜາດຂອງຮູຂຸມຂົນທົ່ວໄປ ແລະ ການນຳໃຊ້ຂອງມັນ
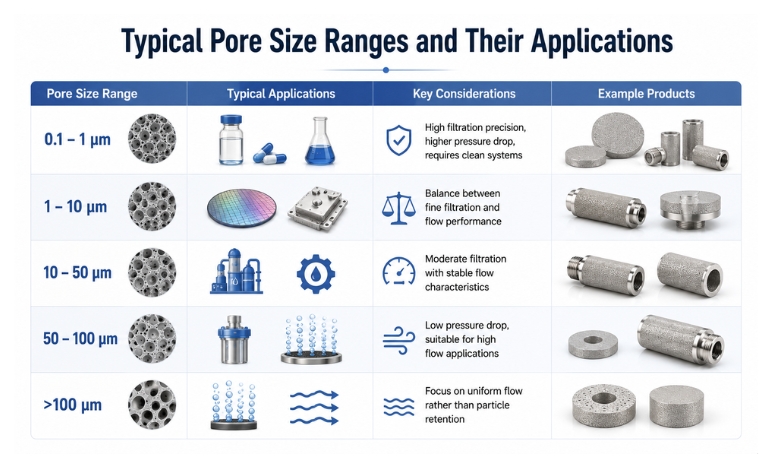
ໃນຂະນະທີ່ການເລືອກຂະໜາດຮູຂຸມຂົນຄວນອີງໃສ່ເງື່ອນໄຂຂະບວນການສະເພາະສະເໝີ, ມີຂອບເຂດຂະໜາດຮູຂຸມຂົນທົ່ວໄປທີ່ສອດຄ່ອງກັບການນຳໃຊ້ໃນອຸດສາຫະກຳທົ່ວໄປ. ຂອບເຂດເຫຼົ່ານີ້ສາມາດເປັນຈຸດເລີ່ມຕົ້ນທີ່ໃຊ້ໄດ້ຈິງສຳລັບວິສະວະກອນ ແລະ ຜູ້ຊື້ເມື່ອປະເມີນຄວາມຕ້ອງການຂອງການກັ່ນຕອງ.
ຂ້າງລຸ່ມນີ້ແມ່ນຄູ່ມືອ້າງອີງສຳລັບຊ່ວງຂະໜາດຮູຂຸມຂົນທົ່ວໄປທີ່ໃຊ້ໃນຕົວກອງໂລຫະທີ່ມີຮູຂຸມຂົນ:
ຂອບເຂດຂະໜາດຮູຂຸມຂົນທົ່ວໄປ ແລະ ການນຳໃຊ້
| ຂອບເຂດຂະໜາດຂອງຮູຂຸມຂົນ | ຄໍາຮ້ອງສະຫມັກທົ່ວໄປ | ການພິຈາລະນາຫຼັກ |
|---|---|---|
| 0.1 – 1 ໄມໂຄຣມ | ການກັ່ນຕອງແບບປອດເຊື້ອ, ສານເຄມີລະອຽດ, ຂະບວນການຢາ | ຄວາມແມ່ນຍໍາສູງໃນການກັ່ນຕອງ, ການຫຼຸດລົງຂອງຄວາມກົດດັນທີ່ສູງຂຶ້ນ, ຕ້ອງການລະບົບທີ່ສະອາດ |
| 1 – 10 ໄມໂຄຣມ | ການກັ່ນຕອງອາຍແກັສທີ່ມີຄວາມບໍລິສຸດສູງ, ຂະບວນການເຄິ່ງຕົວນຳ, ການປົກປ້ອງຕົວເລັ່ງປະຕິກິລິຍາ | ຄວາມສົມດຸນລະຫວ່າງການກັ່ນຕອງລະອຽດ ແລະ ປະສິດທິພາບການໄຫຼ |
| 10 – 50 ໄມໂຄຣມ | ການກັ່ນຕອງອາຍແກັສ ແລະ ຂອງແຫຼວທົ່ວໄປ, ລະບົບນໍ້າມັນເຊື້ອໄຟ, ລະບົບໄຮໂດຼລິກ | ການກັ່ນຕອງປານກາງທີ່ມີລັກສະນະການໄຫຼທີ່ໝັ້ນຄົງ |
| 50 – 100 ໄມໂຄຣມ | ການກັ່ນຕອງຫຍາບ, ຂັ້ນຕອນການກັ່ນຕອງກ່ອນ, ຕົວກະຈາຍ/ຕົວກະຈາຍອາກາດ | ການຫຼຸດລົງຂອງຄວາມກົດດັນຕໍ່າ, ເໝາະສົມສຳລັບການນຳໃຊ້ກະແສໄຟຟ້າສູງ |
| >100 ໄມໂຄຣມ | ການແຈກຢາຍການໄຫຼ, ການລະບາຍອາກາດ, ການໃຊ້ການເຮັດໃຫ້ເປັນຂອງແຫຼວ | ສຸມໃສ່ການໄຫຼທີ່ເປັນເອກະພາບຫຼາຍກວ່າການຮັກສາອະນຸພາກ |
ວິທີການນໍາໃຊ້ຕາຕະລາງນີ້ໃນການປະຕິບັດ
ມັນເປັນສິ່ງສຳຄັນທີ່ຄວນສັງເກດວ່າຂອບເຂດເຫຼົ່ານີ້ບໍ່ແມ່ນກົດລະບຽບທີ່ເຂັ້ມງວດ, ແຕ່ຈຸດອ້າງອີງດ້ານວິສະວະກຳ.
ການເລືອກຂະໜາດຮູຂຸມຂົນສຸດທ້າຍຄວນພິຈາລະນາສະເໝີ:
- ການແຈກຢາຍຂະໜາດຂອງອະນຸພາກຕົວຈິງ
- ປະສິດທິພາບການກັ່ນຕອງທີ່ຕ້ອງການ (ຄ່າທີ່ກຳນົດໄວ້ ທຽບກັບ ຄ່າທີ່ສົມບູນ)
- ຂໍ້ຈຳກັດດ້ານຄວາມກົດດັນ ແລະ ການໄຫຼຂອງລະບົບ
- ຄວາມຄາດຫວັງກ່ຽວກັບອາຍຸການບຳລຸງຮັກສາ ແລະ ການບໍລິການ
ຕົວຢ່າງ, ໃນລະບົບອາຍແກັສທີ່ມີຄວາມບໍລິສຸດສູງ, ແມ່ນແຕ່ອະນຸພາກທີ່ມີຂະໜາດຕ່ຳກວ່າ 1 μm ກໍສາມາດເປັນສານປົນເປື້ອນທີ່ສຳຄັນໄດ້.
ໃນກໍລະນີດັ່ງກ່າວ, ວິສະວະກອນມັກເລືອກຂະໜາດຮູຂຸມຂົນທີ່ລະອຽດກວ່າພາຍໃນຂອບເຂດ 0.1–1 μm, ບວກກັບຄວາມສະອາດຂອງລະບົບ ແລະ ຂໍ້ກຳນົດການກວດສອບທີ່ເຂັ້ມງວດ.
ໃນການນຳໃຊ້ຂັ້ນສູງ, ໝວດໝູ່ຂະໜາດຮູຂຸມຂົນມາດຕະຖານມັກຈະບໍ່ພຽງພໍ. ລະບົບຕ່າງໆເຊັ່ນ: ການສົ່ງອາຍແກັສເຄິ່ງຕົວນຳ, ການປຸງແຕ່ງຢາ, ຫຼື ອຸປະກອນວິເຄາະຄວາມແມ່ນຍຳອາດຈະຕ້ອງການ:
- ອັລຕຣາ- ການກັ່ນຕອງລະອຽດຕ່ຳກວ່າ 0.1 μm
- ໂຄງສ້າງຮູຂຸມຂົນທີ່ເປັນເອກະພາບສູງເພື່ອການປະຕິບັດທີ່ສອດຄ່ອງ
- ຮູບຊົງເລຂາຄະນິດທີ່ກຳນົດເອງເພື່ອໃຫ້ເໝາະສົມກັບຂໍ້ຈຳກັດການເຊື່ອມໂຍງລະບົບ
ນີ້ແມ່ນບ່ອນທີ່ເຕັກໂນໂລຊີໂລຫະທີ່ມີຮູພຸນທີ່ຖືກເຜົາກາຍເປັນມີຄຸນຄ່າໂດຍສະເພາະ.
ດ້ວຍການຄວບຄຸມຂະໜາດຂອງຜົງ, ເງື່ອນໄຂການເຜົາຜະລຶກ, ແລະ ການອອກແບບໂຄງສ້າງທີ່ຊັດເຈນ, ຜູ້ຜະລິດສາມາດປັບແຕ່ງຂະໜາດຮູຂຸມຂົນໄດ້ຢ່າງກວ້າງຂວາງ.
—ຈາກການກັ່ນຕອງລະດັບນາໂນແມັດໄປສູ່ການຄວບຄຸມການໄຫຼໃນລະດັບໄມຄຣອນຫຍາບ.
ຄວາມຜິດພາດທົ່ວໄປໃນການເລືອກຂະໜາດຮູຂຸມຂົນ
ເຖິງແມ່ນວ່າຈະມີຄວາມເຂົ້າໃຈພື້ນຖານກ່ຽວກັບຂອບເຂດຂະໜາດຂອງຮູຂຸມຂົນ, ແຕ່ລະບົບການກັ່ນຕອງຫຼາຍລະບົບຍັງມີປະສິດທິພາບຕ່ຳຍ້ອນການຕັດສິນໃຈເລືອກທີ່ບໍ່ຖືກຕ້ອງ.
ໃນທາງປະຕິບັດ, ຄວາມຜິດພາດເຫຼົ່ານີ້ບໍ່ໄດ້ເຫັນໄດ້ຊັດເຈນສະເໝີໄປໃນຂັ້ນຕອນການອອກແບບ
—ແຕ່ພວກມັນມັກຈະນໍາໄປສູ່ຄ່າໃຊ້ຈ່າຍທີ່ສູງຂຶ້ນ, ປະສິດທິພາບຫຼຸດລົງ, ແລະບັນຫາການບໍາລຸງຮັກສາເລື້ອຍໆຕາມການເວລາ.
ຂ້າງລຸ່ມນີ້ແມ່ນບາງຄວາມຜິດພາດທົ່ວໄປທີ່ສຸດທີ່ວິສະວະກອນ ແລະ ຜູ້ຊື້ເຮັດເມື່ອເລືອກຂະໜາດຮູຂຸມຂົນ:
1. ການເລືອກຂະໜາດຮູຂຸມຂົນທີ່ນ້ອຍທີ່ສຸດ “ເພື່ອຄວາມປອດໄພ”
ສົມມຸດຕິຖານທີ່ແຜ່ຫຼາຍແມ່ນວ່າຮູຂຸມຂົນທີ່ນ້ອຍກວ່າຈະໃຫ້ການກັ່ນຕອງທີ່ດີກວ່າສະເໝີ.
ໃນຂະນະທີ່ສິ່ງນີ້ອາດຈະຊ່ວຍປັບປຸງການຮັກສາອະນຸພາກ, ແຕ່ມັນມັກຈະມີຄ່າໃຊ້ຈ່າຍຂອງ:
* ການຫຼຸດລົງຂອງຄວາມດັນເພີ່ມຂຶ້ນ
*ອັດຕາການໄຫຼຫຼຸດລົງ
* ການອຸດຕັນໄວຂຶ້ນ ແລະ ອາຍຸການໃຊ້ງານສັ້ນລົງ
ໃນຫຼາຍໆກໍລະນີ, ການລະບຸຂະໜາດຂອງຮູຂຸມຂົນຫຼາຍເກີນໄປນຳໄປສູ່ການບໍ່ມີປະສິດທິພາບຂອງລະບົບແທນທີ່ຈະເປັນການປັບປຸງປະສິດທິພາບ.
2. ບໍ່ສົນໃຈການແຈກຢາຍຂະໜາດຂອງອະນຸພາກ
ການເລືອກຫຼາຍຢ່າງແມ່ນອີງໃສ່ “ຂະໜາດຂອງອະນຸພາກເປົ້າໝາຍ” ດຽວໂດຍບໍ່ຄຳນຶງເຖິງວ່າສານປົນເປື້ອນໃນໂລກຕົວຈິງມີຢູ່ຫຼາຍຂະໜາດ.
ສິ່ງນີ້ສາມາດສົ່ງຜົນໃຫ້ເກີດ:
- ການກັ່ນຕອງບໍ່ຄົບຖ້ວນຂອງອະນຸພາກຂະໜາດນ້ອຍ
- ຫຼື ການກັ່ນຕອງທີ່ຈຳກັດໂດຍບໍ່ຈຳເປັນ ຖ້າອີງໃສ່ສິ່ງທີ່ຮ້າຍແຮງທີ່ສຸດ- ສົມມຸດຕິຖານຂອງກໍລະນີ
ວິທີການທີ່ມີປະສິດທິພາບຫຼາຍກວ່ານັ້ນຄືການປະເມີນການແຈກຢາຍຂະໜາດຂອງອະນຸພາກເຕັມແລະ ກຳນົດລະດັບປະສິດທິພາບການຮັກສາທີ່ຍອມຮັບໄດ້.
3. ການມອງຂ້າມຂໍ້ຈຳກັດຂອງການຫຼຸດລົງຂອງຄວາມກົດດັນ
ປະສິດທິພາບຂອງການກັ່ນຕອງມັກຖືກປະເມີນແຍກຕ່າງຫາກ, ໂດຍບໍ່ພິຈາລະນາເຖິງຂໍ້ຈຳກັດຄວາມດັນຂອງລະບົບ.
ໃນຄວາມເປັນຈິງ:
- ການຫຼຸດລົງຂອງຄວາມກົດດັນຫຼາຍເກີນໄປສາມາດຫຼຸດຜ່ອນຜົນຜະລິດຂອງລະບົບໄດ້
- ມັນອາດຈະຕ້ອງການການປ້ອນພະລັງງານທີ່ສູງຂຶ້ນ ຫຼື ການອອກແບບໃໝ່ຂອງອົງປະກອບຕົ້ນນ້ຳ/ທ້າຍນ້ຳ
ສິ່ງນີ້ມີຄວາມສຳຄັນຫຼາຍໂດຍສະເພາະໃນລະບົບອາຍແກັສ ແລະ ຂະບວນການອຸດສາຫະກຳຢ່າງຕໍ່ເນື່ອງ, ບ່ອນທີ່ຄວາມໝັ້ນຄົງແມ່ນສິ່ງຈຳເປັນ.
4. ບໍ່ພິຈາລະນາເຖິງການອຸດຕັນ ແລະ ການບຳລຸງຮັກສາ
ການເລືອກຂະໜາດຮູຂຸມຂົນທີ່ລະອຽດໂດຍບໍ່ໄດ້ປະເມີນປະລິມານການປົນເປື້ອນ ຫຼື ຄວາມສາມາດໃນການທຳຄວາມສະອາດສາມາດນຳໄປສູ່ການອຸດຕັນເລື້ອຍໆ.
ບັນຫາທົ່ວໄປລວມມີ:
- ຮອບວຽນການບຳລຸງຮັກສາສັ້ນ
- ເພີ່ມເວລາຢຸດເຮັດວຽກ
- ຄ່າໃຊ້ຈ່າຍໃນການດຳເນີນງານທີ່ສູງຂຶ້ນ
ໃນຫຼາຍໆການນຳໃຊ້, ຂະໜາດຮູຂຸມຂົນທີ່ໃຫຍ່ກວ່າເລັກນ້ອຍລວມກັບການອອກແບບລະບົບທີ່ເໝາະສົມຈະໃຫ້ປະສິດທິພາບໃນໄລຍະຍາວທີ່ດີກວ່າ.
5. ອີງໃສ່ພຽງແຕ່ການຈັດອັນດັບໄມຄຣອນໂດຍບໍ່ເຂົ້າໃຈເຖິງປະສິດທິພາບ
ດັ່ງທີ່ໄດ້ກ່າວມາກ່ອນໜ້ານີ້, ການໃຫ້ຄະແນນໄມຄຣອນພຽງຢ່າງດຽວບໍ່ໄດ້ກຳນົດປະສິດທິພາບຂອງການກັ່ນຕອງຢ່າງຄົບຖ້ວນ.
ຕົວກອງສອງຕົວທີ່ມີລະດັບການຈັດອັນດັບດຽວກັນອາດຈະເຮັດວຽກແຕກຕ່າງກັນຫຼາຍຂຶ້ນກັບ:
- ຄວາມສະໝໍ່າສະເໝີຂອງໂຄງສ້າງຮູຂຸມຂົນ
- ກົນໄກການກັ່ນຕອງ (ໜ້າດິນທຽບກັບຄວາມເລິກ)
- ຄຸນນະພາບການຜະລິດ ແລະ ຄວາມສອດຄ່ອງ
ຖ້າບໍ່ເຂົ້າໃຈປັດໄຈເຫຼົ່ານີ້, ການຕັດສິນໃຈຄັດເລືອກອາດຈະອີງໃສ່ຂໍ້ມູນທີ່ບໍ່ຄົບຖ້ວນ ຫຼື ເຮັດໃຫ້ເຂົ້າໃຈຜິດ.
6. ການໃຊ້ຕົວກອງມາດຕະຖານສຳລັບການນຳໃຊ້ທີ່ບໍ່ໄດ້ມາດຕະຖານ
ຕົວກອງທີ່ວາງຂາຍທົ່ວໄປມັກຈະຖືກອອກແບບມາເພື່ອການນຳໃຊ້ທົ່ວໄປ. ຢ່າງໃດກໍຕາມ, ໃນການນຳໃຊ້ທີ່ກ້າວໜ້າຫຼາຍຢ່າງ
—ເຊັ່ນ: ການປຸງແຕ່ງແບບເຄິ່ງຕົວນຳ, ລະບົບອາຍແກັສທີ່ມີຄວາມບໍລິສຸດສູງ, ຫຼື ອຸປະກອນວິເຄາະທີ່ມີຄວາມແມ່ນຍຳສູງ
—ຂະໜາດ ແລະ ໂຄງສ້າງຂອງຮູຂຸມຂົນມາດຕະຖານອາດຈະບໍ່ຕອບສະໜອງຄວາມຕ້ອງການດ້ານປະສິດທິພາບ.
ສິ່ງນີ້ສາມາດນໍາໄປສູ່:
- ຜົນການກັ່ນຕອງທີ່ບໍ່ສອດຄ່ອງກັນ
- ສິ່ງທ້າທາຍດ້ານການເຊື່ອມໂຍງ
- ຄວາມໜ້າເຊື່ອຖືຂອງລະບົບຖືກທຳລາຍ
ເມື່ອຂະໜາດຮູຂຸມຂົນມາດຕະຖານບໍ່ໄດ້ຜົນ (ເປັນຫຍັງການປັບແຕ່ງຈຶ່ງມີຄວາມສຳຄັນ)
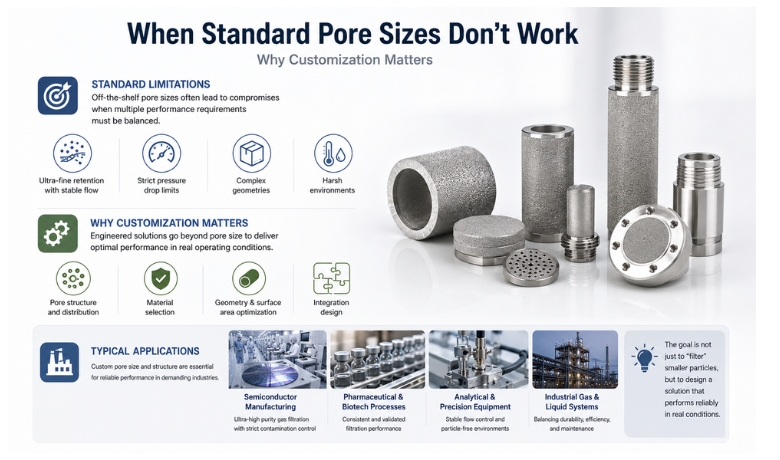
ຂະໜາດຂອງຮູຂຸມຂົນມາດຕະຖານໃຫ້ຈຸດເລີ່ມຕົ້ນທີ່ເປັນປະໂຫຍດ, ແຕ່ໃນການນຳໃຊ້ໃນໂລກຕົວຈິງຫຼາຍຢ່າງ, ພວກມັນບໍ່ພຽງພໍທີ່ຈະບັນລຸປະສິດທິພາບການກັ່ນຕອງທີ່ຕ້ອງການ. ຍ້ອນວ່າລະບົບມີຄວາມຊັບຊ້ອນຫຼາຍຂຶ້ນ ແລະ ຄວາມຕ້ອງການດ້ານປະສິດທິພາບຫຼາຍຂຶ້ນ, ການເພິ່ງພາຕົວກອງທີ່ມີຢູ່ໃນຊັ້ນວາງສາມາດນຳສະເໜີຂໍ້ຈຳກັດທີ່ຍາກທີ່ຈະແກ້ໄຂ.
ນີ້ແມ່ນຄວາມຈິງໂດຍສະເພາະໃນແອັບພລິເຄຊັນທີ່ຂໍ້ຈຳກັດຫຼາຍຢ່າງຕ້ອງໄດ້ຮັບການດຸ່ນດ່ຽງພ້ອມໆກັນ, ເຊັ່ນ:
- ອັລຕຣາ- ການຮັກສາອະນຸພາກທີ່ດີລວມກັບປະສິດທິພາບການໄຫຼທີ່ໝັ້ນຄົງ
- ຂີດຈຳກັດຄວາມກົດດັນທີ່ເຂັ້ມງວດໃນການຫຼຸດລົງຢ່າງຕໍ່ເນື່ອງ ຫຼື ພະລັງງານ- ລະບົບທີ່ລະອຽດອ່ອນ
- ຮູບຮ່າງ ຫຼື ອະວະກາດທີ່ສັບສົນ- ການຕິດຕັ້ງທີ່ມີຂໍ້ຈຳກັດ
- ສະພາບແວດລ້ອມການປະຕິບັດງານທີ່ຮຸນແຮງທີ່ກ່ຽວຂ້ອງກັບອຸນຫະພູມສູງ, ຄວາມກົດດັນສູງ, ຫຼື ສື່ທີ່ກັດກ່ອນ
ໃນສະຖານະການເຫຼົ່ານີ້, ການເລືອກຂະໜາດຮູຂຸມຂົນມາດຕະຖານມັກຈະນໍາໄປສູ່ການປະນີປະນອມ.
ຕົວຢ່າງ, ການເລືອກຂະໜາດຮູຂຸມຂົນທີ່ລະອຽດກວ່າອາດຈະຊ່ວຍປັບປຸງປະສິດທິພາບຂອງການກັ່ນຕອງແຕ່ສ້າງການຫຼຸດລົງຂອງຄວາມດັນທີ່ບໍ່ສາມາດຍອມຮັບໄດ້, ໃນຂະນະທີ່ຂະໜາດຮູຂຸມຂົນທີ່ໃຫຍ່ກວ່າອາດຈະຊ່ວຍປັບປຸງການໄຫຼແຕ່ບໍ່ສາມາດຕອບສະໜອງຄວາມຕ້ອງການໃນການຄວບຄຸມການປົນເປື້ອນໄດ້.
ເປັນຫຍັງການປັບແຕ່ງຈຶ່ງກາຍເປັນສິ່ງຈຳເປັນ
ເພື່ອເອົາຊະນະການແລກປ່ຽນເຫຼົ່ານີ້, ວິທີແກ້ໄຂການກັ່ນຕອງຕ້ອງໄດ້ຮັບການອອກແບບໃນຫຼາຍລະດັບ - ບໍ່ພຽງແຕ່ຂະໜາດຂອງຮູຂຸມຂົນເທົ່ານັ້ນ, ແຕ່ຍັງລວມທັງ:
- ໂຄງສ້າງ ແລະ ການແຈກຢາຍຂອງຮູຂຸມຂົນ → ເພື່ອປະສິດທິພາບການຮັກສາທີ່ສອດຄ່ອງ
- ການເລືອກວັດສະດຸ → ເພື່ອຮັບປະກັນຄວາມເຂົ້າກັນໄດ້ກັບເງື່ອນໄຂຂອງຂະບວນການ
- ຮູບຊົງເລຂາຄະນິດຂອງຕົວກອງ (ຮູບຮ່າງ, ຄວາມໜາ, ພື້ນທີ່ຜິວ) → ເພື່ອເພີ່ມປະສິດທິພາບການໄຫຼ ແລະ ຫຼຸດຜ່ອນການຫຼຸດລົງຂອງຄວາມດັນ
- ການອອກແບບການເຊື່ອມໂຍງ → ເພື່ອໃຫ້ເຂົ້າກັບລະບົບໄດ້ຢ່າງລຽບງ່າຍ
ນີ້ແມ່ນບ່ອນທີ່ຕົວກອງໂລຫະທີ່ມີຮູພຸນສະເໜີໃຫ້ຂໍ້ໄດ້ປຽບທີ່ສຳຄັນ. ບໍ່ເໝືອນກັບຕົວກອງແບບດັ້ງເດີມຫຼາຍຊະນິດ, ໂຄງສ້າງໂລຫະທີ່ຖືກເຜົາໄໝ້ຊ່ວຍໃຫ້ສາມາດຄວບຄຸມຄຸນລັກສະນະຂອງຮູພຸນໄດ້ຢ່າງຊັດເຈນໃນລະຫວ່າງຂະບວນການຜະລິດ, ເຊິ່ງເຮັດໃຫ້ສາມາດມີວິທີແກ້ໄຂທີ່ເໝາະສົມກັບຄວາມຕ້ອງການສະເພາະຂອງການນຳໃຊ້.
ສະຖານະການທົ່ວໄປທີ່ຕ້ອງການວິທີແກ້ໄຂຂະໜາດຮູຂຸມຂົນແບບກຳນົດເອງ
ໃນທາງປະຕິບັດ, ຂະໜາດ ແລະ ໂຄງສ້າງຂອງຮູຂຸມຂົນທີ່ກຳນົດເອງມັກຈະຕ້ອງມີໃນ:
- ການຜະລິດເຄິ່ງຕົວນຳ → ອັລຕຣາ- ການກັ່ນຕອງອາຍແກັສທີ່ມີຄວາມບໍລິສຸດສູງພ້ອມດ້ວຍການຄວບຄຸມການປົນເປື້ອນຢ່າງເຂັ້ມງວດ
- ຂະບວນການຢາ ແລະ ເຕັກໂນໂລຊີຊີວະພາບ → ປະສິດທິພາບການກັ່ນຕອງທີ່ສອດຄ່ອງ ແລະ ຖືກຕ້ອງ
- ອຸປະກອນວິເຄາະ ແລະ ຄວາມແມ່ນຍໍາ → ການຄວບຄຸມການໄຫຼທີ່ໝັ້ນຄົງ ແລະ ອະນຸພາກ- ສະພາບແວດລ້ອມທີ່ບໍ່ເສຍຄ່າ
- ລະບົບອາຍແກັສອຸດສາຫະກຳ ແລະ ແຫຼວ → ການດຸ່ນດ່ຽງຄວາມທົນທານ, ປະສິດທິພາບ ແລະ ການບຳລຸງຮັກສາ
ໃນການນຳໃຊ້ເຫຼົ່ານີ້, ເປົ້າໝາຍບໍ່ພຽງແຕ່ເພື່ອ "ກັ່ນຕອງອະນຸພາກຂະໜາດນ້ອຍກວ່າ", ແຕ່ເພື່ອອອກແບບລະບົບທີ່ມີປະສິດທິພາບສູງພາຍໃຕ້ເງື່ອນໄຂການເຮັດວຽກຕົວຈິງ.
ວິທີແກ້ໄຂຂະໜາດຮູຂຸມຂົນແບບກຳນົດເອງຈາກ HENGKO
ເມື່ອວິທີແກ້ໄຂການກັ່ນຕອງມາດຕະຖານບໍ່ສາມາດຕອບສະໜອງຄວາມຕ້ອງການດ້ານປະສິດທິພາບໄດ້, ການເຮັດວຽກຮ່ວມກັບຜູ້ຜະລິດທີ່ສະເໜີຄວາມສາມາດດ້ານວິສະວະກຳທີ່ຊັດເຈນກໍ່ກາຍເປັນສິ່ງຈຳເປັນ. ຕົວກອງໂລຫະທີ່ມີຮູຂຸມຂົນທີ່ກຳນົດເອງບໍ່ພຽງແຕ່ກ່ຽວກັບການປັບຂະໜາດຮູຂຸມຂົນເທົ່ານັ້ນ.
— ພວກມັນກ່ຽວຂ້ອງກັບການຄວບຄຸມໂຄງສ້າງການກັ່ນຕອງທັງໝົດເພື່ອໃຫ້ໄດ້ຜົນໄດ້ຮັບທີ່ສອດຄ່ອງ ແລະ ໜ້າເຊື່ອຖືພາຍໃຕ້ເງື່ອນໄຂການປະຕິບັດງານຕົວຈິງ.
HENGKO ຊ່ຽວຊານໃນການອອກແບບ ແລະ ຜະລິດຕົວກອງໂລຫະທີ່ມີຮູພຸນ ແລະ ອົງປະກອບຕ່າງໆ, ໂດຍສຸມໃສ່ຄວາມແມ່ນຍໍາ, ຄວາມສອດຄ່ອງ, ແລະ ວິສະວະກໍາທີ່ຂັບເຄື່ອນດ້ວຍຄໍາຮ້ອງສະຫມັກ.
ການຄວບຄຸມຂະໜາດຮູຂຸມຂົນທີ່ຊັດເຈນ (3 nm – 120 μm)
ໜຶ່ງໃນຂໍ້ໄດ້ປຽບທີ່ສຳຄັນຂອງເຕັກໂນໂລຊີໂລຫະປະສົມແມ່ນຄວາມສາມາດໃນການຄວບຄຸມຂະໜາດຂອງຮູຂຸມຂົນໃນລະດັບຄວາມກວ້າງ.
HENGKO ສະເໜີ:
- ອັລຕຣາ- ການກັ່ນຕອງລະອຽດລົງເຖິງ 3 ນາໂນແມັດ ສຳລັບການນຳໃຊ້ທີ່ມີຄວາມບໍລິສຸດສູງ ແລະ ມີຄວາມອ່ອນໄຫວຕໍ່ການປົນເປື້ອນ
- ໄມຄຣອນ- ການກັ່ນຕອງລະດັບສູງເຖິງ 120 μm ສຳລັບການຄວບຄຸມການໄຫຼ, ການແຜ່ກະຈາຍ ແລະ ການກັ່ນຕອງຫຍາບ
- ການແຈກຢາຍຮູຂຸມຂົນທີ່ເປັນເອກະພາບເພື່ອປະສິດທິພາບການກັ່ນຕອງທີ່ໝັ້ນຄົງ ແລະ ເຮັດຊ້ຳໄດ້
ລະດັບຄວາມກວ້າງນີ້ຊ່ວຍໃຫ້ວິສະວະກອນສາມາດເລືອກ ຫຼື ປັບແຕ່ງຂະໜາດຮູຂຸມຂົນທີ່ກົງກັບຄວາມຕ້ອງການຂອງຂະບວນການຂອງເຂົາເຈົ້າໄດ້ຢ່າງແນ່ນອນ.
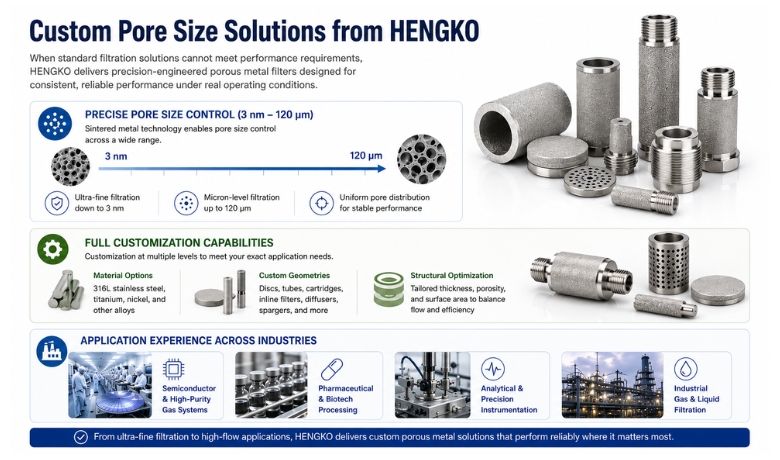
ຄວາມສາມາດໃນການປັບແຕ່ງຢ່າງເຕັມຮູບແບບ
ນອກເໜືອໄປຈາກຂະໜາດຂອງຮູຂຸມຂົນ, ວິທີແກ້ໄຂການກັ່ນຕອງທີ່ມີປະສິດທິພາບມັກຈະຕ້ອງການການປັບແຕ່ງໃນຫຼາຍລະດັບ. HENGKO ໃຫ້ບໍລິການ:
- ຕົວເລືອກວັດສະດຸ– ເຫຼັກສະແຕນເລດ 316L, ທາດໄທທານຽມ, ນິກເກີນ ແລະ ໂລຫະປະສົມອື່ນໆ ສຳລັບສະພາບແວດລ້ອມທີ່ຕ້ອງການຄວາມທົນທານສູງ
- ຮູບຮ່າງເລຂາຄະນິດທີ່ກຳນົດເອງ- ແຜ່ນ, ທໍ່, ຕະຫຼັບໝຶກ, ຕົວກອງແບບອິນໄລນ໌, ຕົວກະຈາຍອາກາດ, ເຄື່ອງສີດ, ແລະອື່ນໆ
- ການເພີ່ມປະສິດທິພາບໂຄງສ້າງ- ຄວາມໜາ, ຄວາມพรຸນ, ແລະ ພື້ນທີ່ຜິວໜ້າທີ່ປັບແຕ່ງໃຫ້ເໝາະສົມເພື່ອດຸ່ນດ່ຽງປະສິດທິພາບຂອງການໄຫຼ ແລະ ການກັ່ນຕອງ
ຄວາມຍືດຫຍຸ່ນນີ້ຊ່ວຍໃຫ້ການເຊື່ອມໂຍງເຂົ້າກັບທັງການອອກແບບລະບົບໃໝ່ ແລະ ອຸປະກອນທີ່ມີຢູ່ແລ້ວໄດ້ຢ່າງບໍ່ມີຂໍ້ບົກຜ່ອງ.
ປະສົບການການນຳໃຊ້ໃນທົ່ວອຸດສາຫະກຳ
ຕົວກອງໂລຫະທີ່ມີຮູພຸນຂອງ HENGKO ຖືກນຳໃຊ້ຢ່າງກວ້າງຂວາງໃນ:
- ເຄິ່ງຕົວນຳ ແລະ ສູງ- ລະບົບອາຍແກັສບໍລິສຸດ
- ການປຸງແຕ່ງຢາ ແລະ ເຕັກໂນໂລຊີຊີວະພາບ
- ເຄື່ອງມືວິເຄາະ ແລະ ຄວາມແມ່ນຍໍາ
- ການກັ່ນຕອງອາຍແກັສອຸດສາຫະກຳ ແລະ ຂອງແຫຼວ
ໂດຍການເຮັດວຽກຢ່າງໃກ້ຊິດກັບວິສະວະກອນໃນທົ່ວຂະແໜງການເຫຼົ່ານີ້, ພວກເຮົາສາມາດແປຄວາມທ້າທາຍໃນການນຳໃຊ້ໄປສູ່ວິທີແກ້ໄຂການກັ່ນຕອງທີ່ໃຊ້ໄດ້ຈິງ.
ຄຳຖາມທີ່ຖືກຖາມເລື້ອຍໆ (FAQ)
1. ຂ້ອຍຄວນເລືອກຮູຂຸມຂົນຂະໜາດໃດສຳລັບການກັ່ນຕອງອາຍແກັສ?
ຂະໜາດຮູຂຸມຂົນທີ່ເໝາະສົມສຳລັບການກັ່ນຕອງອາຍແກັສແມ່ນຂຶ້ນກັບຂະໜາດຂອງອະນຸພາກເປົ້າໝາຍ, ລະດັບຄວາມສະອາດທີ່ຕ້ອງການ, ແລະ ຂໍ້ຈຳກັດຄວາມດັນຂອງລະບົບ.
ສຳລັບລະບົບອາຍແກັສທີ່ມີຄວາມບໍລິສຸດສູງ, ຂະໜາດຂອງຮູຂຸມຂົນໃນຊ່ວງ 0.1–1 ໄມໂຄຣແມັດຖືກນໍາໃຊ້ທົ່ວໄປເພື່ອກໍາຈັດອະນຸພາກນ້ອຍໆ ແລະ ປ້ອງກັນການປົນເປື້ອນ.
ເຖິງຢ່າງໃດກໍ່ຕາມ, ການເລືອກຂະໜາດຮູຂຸມຂົນທີ່ນ້ອຍກວ່າຄວນຈະມີຄວາມສົມດຸນກັບການຫຼຸດລົງຂອງຄວາມດັນ ແລະ ຄວາມຕ້ອງການຂອງການໄຫຼ.
ໃນການນຳໃຊ້ທີ່ສຳຄັນ, ວິສະວະກອນມັກຈະລວມຂະໜາດຮູຂຸມຂົນທີ່ລະອຽດອ່ອນເຂົ້າກັບຮູບຮ່າງຂອງຕົວກອງທີ່ດີທີ່ສຸດເພື່ອຮັກສາທັງປະສິດທິພາບຂອງການກັ່ນຕອງ ແລະ ປະສິດທິພາບຂອງລະບົບ.
2. ຮູຂຸມຂົນນ້ອຍກວ່າສະເໝີດີກວ່າບໍ?
ບໍ່ແມ່ນ. ໃນຂະນະທີ່ຮູຂຸມຂົນຂະໜາດນ້ອຍລົງຊ່ວຍປັບປຸງການຮັກສາອະນຸພາກ, ແຕ່ພວກມັນຍັງເພີ່ມຄວາມຕ້ານທານການໄຫຼ, ເຊິ່ງນຳໄປສູ່ການຫຼຸດລົງຂອງຄວາມດັນທີ່ສູງຂຶ້ນ ແລະ ຄວາມສ່ຽງຕໍ່ການອຸດຕັນສູງຂຶ້ນ.
ໃນຫຼາຍໆກໍລະນີ, ການເລືອກຂະໜາດຮູຂຸມຂົນທີ່ລະອຽດເກີນໄປຈະເຮັດໃຫ້ປະສິດທິພາບຂອງລະບົບຫຼຸດລົງ ແລະ ຄ່າໃຊ້ຈ່າຍໃນການບຳລຸງຮັກສາສູງຂຶ້ນ.
ທາງເລືອກທີ່ດີທີ່ສຸດໂດຍປົກກະຕິແມ່ນຂະໜາດຮູຂຸມຂົນທີ່ສົມດຸນທີ່ຕອບສະໜອງຄວາມຕ້ອງການຂອງການກັ່ນຕອງໂດຍບໍ່ມີການຫຼຸດຜ່ອນການໄຫຼ ແລະ ອາຍຸການໃຊ້ງານ.
3. ຄວາມແຕກຕ່າງລະຫວ່າງການຈັດອັນດັບໄມຄຣອນທີ່ລະບຸ ແລະ ການຈັດອັນດັບໄມຄຣອນຢ່າງແທ້ຈິງແມ່ນຫຍັງ?
ການໃຫ້ຄະແນນໄມຄຣອນທີ່ລະບຸຕົວຊີ້ບອກເຖິງປະສິດທິພາບຂອງການກັ່ນຕອງບາງສ່ວນ (ໂດຍປົກກະຕິແລ້ວແມ່ນການກຳຈັດອະນຸພາກ 60–90% ໃນຂະໜາດທີ່ກຳນົດໃຫ້), ໃນຂະນະທີ່ການໃຫ້ຄະແນນໄມຄຣອນຢ່າງແທ້ຈິງສະແດງເຖິງປະສິດທິພາບການຮັກສາທີ່ສູງກວ່າຫຼາຍ (ມັກຈະ ≥99.9%) ພາຍໃຕ້ເງື່ອນໄຂການທົດສອບທີ່ກຳນົດໄວ້.
ການເຂົ້າໃຈຄວາມແຕກຕ່າງນີ້ແມ່ນມີຄວາມສໍາຄັນຫຼາຍ, ຍ້ອນວ່າຕົວກອງສອງຕົວທີ່ມີລະດັບໄມຄຣອນດຽວກັນອາດຈະເຮັດວຽກແຕກຕ່າງກັນຫຼາຍຂຶ້ນກັບປະສິດທິພາບແລະໂຄງສ້າງຂອງມັນ.
4. ຂ້ອຍຈະປ້ອງກັນການອຸດຕັນໃນຕົວກອງໂລຫະທີ່ມີຮູຂຸມຂົນລະອຽດໄດ້ແນວໃດ?
ການອຸດຕັນສາມາດຫຼຸດຜ່ອນໄດ້ໂດຍ:
- ການເລືອກຂະໜາດຮູຂຸມຂົນທີ່ເໝາະສົມໂດຍອີງໃສ່ການໂຫຼດຂອງອະນຸພາກ
- ການໃຊ້ກ່ອນ- ຂັ້ນຕອນການກັ່ນຕອງເພື່ອກຳຈັດອະນຸພາກຂະໜາດໃຫຍ່ອອກ
- ການອອກແບບສຳລັບການລ້າງດ້ວຍນ້ຳຢາລ້າງຊ້ຳ ຫຼື ການທຳຄວາມສະອາດ (ເຊັ່ນ: ການທຳຄວາມສະອາດດ້ວຍຄື້ນສຽງ ultrasonic)
- ການເພີ່ມປະສິດທິພາບເງື່ອນໄຂການໄຫຼເພື່ອຫຼຸດຜ່ອນການສະສົມຂອງອະນຸພາກ
ໃນຫຼາຍໆລະບົບ, ການລວມເອົາການເລືອກຂະໜາດຮູຂຸມຂົນທີ່ເໝາະສົມກັບການອອກແບບລະບົບທີ່ດີຈະຊ່ວຍຍືດອາຍຸການໃຊ້ງານຂອງຕົວກອງໄດ້ຢ່າງຫຼວງຫຼາຍ.
5. ຕົວກອງໂລຫະທີ່ມີຮູຂຸມຂົນສາມາດເຮັດຄວາມສະອາດ ແລະ ນຳມາໃຊ້ໃໝ່ໄດ້ບໍ?
ແມ່ນແລ້ວ. ໜຶ່ງໃນຂໍ້ໄດ້ປຽບທີ່ສຳຄັນຂອງຕົວກອງໂລຫະທີ່ມີຮູພຸນທີ່ຖືກ sintered ແມ່ນພວກມັນການນຳໃຊ້ຄືນໄດ້.
ອີງຕາມຄໍາຮ້ອງສະຫມັກ, ພວກມັນສາມາດເຮັດຄວາມສະອາດໄດ້ໂດຍໃຊ້:
- ການລ້າງດ້ວຍນ້ຳຢາລ້າງຫຼັງ
- ການເຮັດຄວາມສະອາດດ້ວຍຄື້ນສຽງ
- ການເຮັດຄວາມສະອາດດ້ວຍສານເຄມີ
ສິ່ງນີ້ເຮັດໃຫ້ພວກມັນເໝາະສົມໂດຍສະເພາະສຳລັບການນຳໃຊ້ໃນອຸດສາຫະກຳ ແລະ ການນຳໃຊ້ທີ່ມີປະສິດທິພາບສູງ ບ່ອນທີ່ມີອາຍຸການໃຊ້ງານທີ່ຍາວນານ ແລະ ປະສິດທິພາບດ້ານຕົ້ນທຶນມີຄວາມສຳຄັນ.
6. ຂະໜາດຮູຂຸມຂົນໃດທີ່ໃຊ້ໃນການຜະລິດເຄິ່ງຕົວນຳ ຫຼື ການຜະລິດທີ່ມີຄວາມບໍລິສຸດສູງ?
ໃນລະບົບເຄິ່ງຕົວນຳ ແລະ ລະບົບອາຍແກັສທີ່ມີຄວາມບໍລິສຸດສູງພິເສດ, ຂະໜາດຮູຂຸມຂົນທີ່ລະອຽດຫຼາຍ - ໂດຍປົກກະຕິແລ້ວຕ່ຳກວ່າ 1 μm- ຖືກນໍາໃຊ້ເພື່ອຮັບປະກັນການຄວບຄຸມການປົນເປື້ອນຢ່າງເຂັ້ມງວດ.
ໃນບາງການນຳໃຊ້ທີ່ກ້າວໜ້າ, ອາດຈະຕ້ອງມີການກັ່ນຕອງທີ່ລະອຽດກວ່ານີ້, ຂຶ້ນກັບຄວາມອ່ອນໄຫວຂອງຂະບວນການ ແລະ ມາດຕະຖານຄວາມສະອາດ.
7. ຂ້ອຍຄວນພິຈາລະນາຕົວກອງໂລຫະທີ່ມີຮູພຸນຕາມຄວາມຕ້ອງການເມື່ອໃດ?
ວິທີແກ້ໄຂທີ່ກຳນົດເອງຄວນໄດ້ຮັບການພິຈາລະນາເມື່ອ:
*ຂະໜາດຮູຂຸມຂົນມາດຕະຖານບໍ່ສາມາດຕອບສະໜອງຄວາມຕ້ອງການທັງການກັ່ນຕອງ ແລະ ການໄຫຼໄດ້
*ລະບົບມີຄວາມກົດດັນຫຼຸດລົງຢ່າງເຂັ້ມງວດ ຫຼື ຂໍ້ຈຳກັດດ້ານພື້ນທີ່
* ຄໍາຮ້ອງສະຫມັກກ່ຽວຂ້ອງກັບເງື່ອນໄຂທີ່ຮຸນແຮງ (ອຸນຫະພູມ, ຄວາມກົດດັນ, ການກັດກ່ອນ)
*ປະສິດທິພາບທີ່ສອດຄ່ອງ ແລະ ເຮັດຊ້ຳໆໄດ້ແມ່ນສິ່ງສຳຄັນຫຼາຍ
ໃນກໍລະນີເຫຼົ່ານີ້, ການປັບແຕ່ງຂະໜາດຮູຂຸມຂົນ, ໂຄງສ້າງ, ວັດສະດຸ ແລະ ຮູບຮ່າງເລຂາຄະນິດສາມາດປັບປຸງປະສິດທິພາບໂດຍລວມຂອງລະບົບໄດ້ຢ່າງຫຼວງຫຼາຍ.
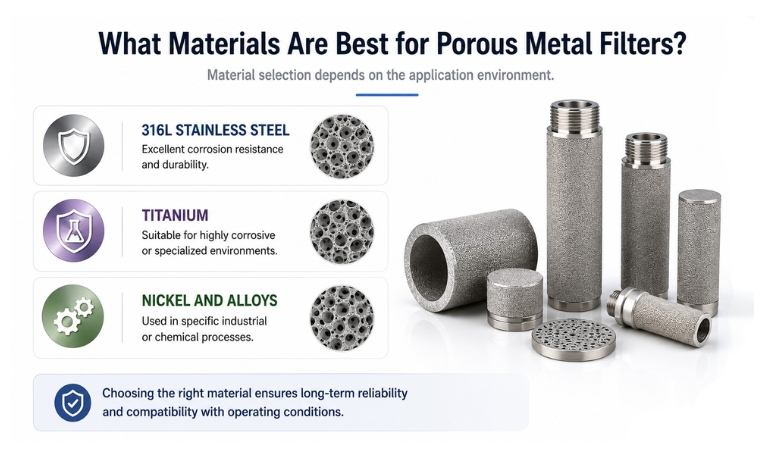
8. ວັດສະດຸໃດດີທີ່ສຸດສຳລັບຕົວກອງໂລຫະທີ່ມີຮູພຸນ?
ການເລືອກວັດສະດຸແມ່ນຂຶ້ນກັບສະພາບແວດລ້ອມຂອງການນຳໃຊ້. ຕົວເລືອກທົ່ວໄປລວມມີ:
- ເຫຼັກສະແຕນເລດ 316L → ທົນທານຕໍ່ການກັດກ່ອນ ແລະ ຄວາມທົນທານທີ່ດີເລີດ
- ໄທທານຽມ → ເໝາະສົມສຳລັບສະພາບແວດລ້ອມທີ່ມີການກັດກ່ອນສູງ ຫຼື ສະພາບແວດລ້ອມທີ່ມີຄວາມຊ່ຽວຊານ
- ນິກເກີນ ແລະ ໂລຫະປະສົມ → ໃຊ້ໃນຂະບວນການອຸດສາຫະກໍາ ຫຼື ເຄມີສະເພາະ
ການເລືອກວັດສະດຸທີ່ເໝາະສົມຮັບປະກັນຄວາມໜ້າເຊື່ອຖືໃນໄລຍະຍາວ ແລະ ຄວາມເຂົ້າກັນໄດ້ກັບເງື່ອນໄຂການປະຕິບັດງານ.
ການເລືອກຂະໜາດຮູຂຸມຂົນທີ່ເໝາະສົມສຳລັບຕົວກອງໂລຫະທີ່ມີຮູພຸນສຸດທ້າຍແມ່ນກ່ຽວກັບການຕັດສິນໃຈດ້ານວິສະວະກຳທີ່ມີຂໍ້ມູນຄົບຖ້ວນ
ທີ່ສອດຄ່ອງກັບຄວາມຕ້ອງການຂອງການນຳໃຊ້ຕົວຈິງ. ເມື່ອປະສິດທິພາບຂອງການກັ່ນຕອງ, ຄວາມໝັ້ນຄົງຂອງລະບົບ, ແລະ ຄ່າໃຊ້ຈ່າຍໃນໄລຍະຍາວລ້ວນແຕ່ມີຄວາມສຳຄັນ, ວິທີການທີ່ມີໂຄງສ້າງໃນການເລືອກຂະໜາດຮູຂຸມຂົນສາມາດສ້າງຄວາມແຕກຕ່າງທີ່ສຳຄັນ.
ສຳລັບຫຼາຍໆໂຄງການ, ໂດຍສະເພາະແມ່ນໂຄງການທີ່ກ່ຽວຂ້ອງກັບຄວາມຕ້ອງການຄວາມບໍລິສຸດສູງ ຫຼື ເງື່ອນໄຂການດຳເນີນງານທີ່ສັບສົນ, ການເຮັດວຽກຮ່ວມກັບຄູ່ຮ່ວມງານທີ່ເຂົ້າໃຈທັງທິດສະດີການກັ່ນຕອງ ແລະ ສິ່ງທ້າທາຍຂອງລະບົບໃນໂລກຕົວຈິງສາມາດຫຼຸດຜ່ອນການລອງຜິດລອງຖືກ ແລະ ເລັ່ງການຈັດຕັ້ງປະຕິບັດໄດ້ຢ່າງຫຼວງຫຼາຍ.
ເຮງໂກສະໜັບສະໜູນວິສະວະກອນ ແລະ ທີມງານດ້ານວິຊາການດ້ວຍວິທີແກ້ໄຂການກັ່ນຕອງທີ່ຂັບເຄື່ອນດ້ວຍແອັບພລິເຄຊັນ
—ຕັ້ງແຕ່ການເລືອກຂະໜາດຮູຂຸມຂົນ ຈົນເຖິງການປັບແຕ່ງສ່ວນປະກອບໂລຫະທີ່ມີຮູຂຸມຂົນຢ່າງຄົບຖ້ວນ.
ໂດຍການລວມການຄວບຄຸມໂຄງສ້າງຮູຂຸມຂົນທີ່ຊັດເຈນເຂົ້າກັບການອອກແບບທີ່ມີຄວາມຍືດຫຍຸ່ນ ແລະ ຕົວເລືອກວັດສະດຸ,
ພວກເຮົາຊ່ວຍຮັບປະກັນວ່າແຕ່ລະວິທີແກ້ໄຂແມ່ນໄດ້ຮັບການປັບແຕ່ງໃຫ້ເໝາະສົມກັບຄວາມຕ້ອງການສະເພາະຂອງລະບົບ.
ເວລາໂພສ: ພຶດສະພາ-05-2026


